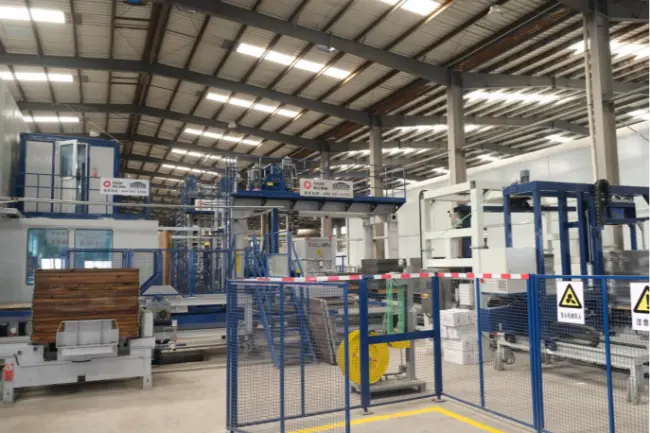
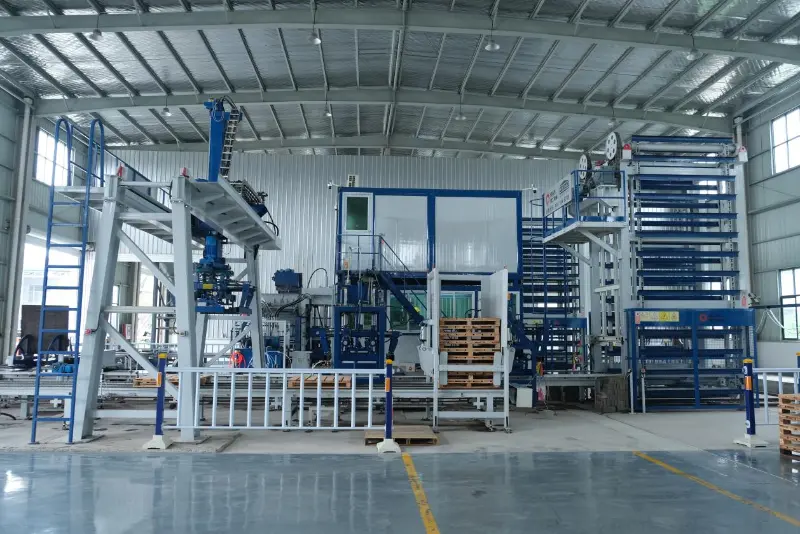
En modern produktionslinje för betongblock består av flera sammanlänkade system: lagring av råvaror och satsning, betongblandning, materialtransport, blockformning, pallhantering, härdning, kubning och förpackning av färdiga produkter samt centraliserad kontroll. Tillsammans omvandlar dessa system ballast, cement, vatten och andra lämpliga material till färdiga betongblock och beläggningsprodukter genom en samordnad tillverkningsprocess.
En produktionslinje är dock inte bara en samling maskiner installerade i samma fabrik. Varje system måste arbeta med en kompatibel hastighet, hantera den erforderliga materialvolymen och uppfylla produktionskraven för nästa steg. En högpresterandeblocktillverkningsmaskinkan till exempel inte leverera sin förväntade effekt om blandaren tillför betong för långsamt eller om härdningssystemet inte kan bearbeta de formade produkterna i tid.

För tillverkare som planerar en ny fabrik eller uppgraderar en befintlig anläggning är att förstå hur dessa system fungerar tillsammans det första steget mot att välja rättproduktionslinje för betongblock.
En komplett produktionslinje kan generellt delas in i åtta funktionssystem. Den exakta konfigurationen beror på målprodukterna, önskad produktion, automationsnivå, fabrikslayout och investeringsplan.
1.1 Råmateriallagring och doseringssystem
Varje betongprodukt börjar med råvaror. Deras kvalitet, konsistens och proportioner påverkar direkt egenskaperna hos de färdiga blocken.
Ett typiskt råmaterialhanterings- och batchsystem inkluderar:
•Aggregatförvaringskärl för sand, krossad sten och andra aggregat.
•Cementsilor för lagring av bulkcement.
•Skruvtransportörer för överföring av cement till doseringsutrustningen.
•Aggregerad doseringsutrustning för mätning av olika materialfraktioner.
•Vatten- och tillsatsdoseringsenheter för styrning av betongblandningen.
Doseringssystemet mäter de nödvändiga mängderna av varje ingrediens innan de går in i mixern. Noggrann proportionering hjälper till att bibehålla konsekventa blandningsegenskaper från en produktionssats till en annan.
För tillverkare som arbetar med lokalt tillgängliga ballast eller återvunnet material förtjänar materialegenskaper särskild uppmärksamhet. Fukthalt, partikelstorleksfördelning, gradering och materialvariabilitet kan alla påverka doseringsprocessen.
Vad bör kunderna tänka på?
När man utvärderar enbetongdoseringssystem för blocktillverkning, överväg antalet aggregattyper, nödvändig doseringsnoggrannhet, lagringskapacitet och kompatibilitet med den avsedda blandaren.
Om anläggningen planerar att använda industriella biprodukter som flygaska eller stålslagg, bör doseringskonfigurationen också ta hänsyn till deras hanteringsegenskaper och blandningsdesignkrav. Inte alla sekundära material är lämpliga för varje betongprodukt.
1.2 Betongblandningssystem
När råvarorna har mätts går de till blandningssystemet.
Syftet med detta steg är att fördela cement, ballast, vatten och andra godkända ingredienser jämnt i blandningen. Till skillnad från konventionella fabriksbetongapplikationer använder många betongblocksproduktionsprocesser relativt låga eller halvtorra betongblandningar.
Blandningssystemet kan innefatta:
•Huvudmaterial betongblandare.
•Face-mix blandare för produkter som kräver ett separat ytskikt.
•Blandningsplattformar och utfodringsutrustning.
•Vatten- och tillsatsdoseringssystem.
•Transportörer eller skophissar för överföring av blandad betong.
Vissa produktionslinjer har även ett separat pigmentblandningssystem för tillverkning av färgade stenblock och andra dekorativa betongprodukter.
Blandningskvalitet påverkar mer än utseendet på det färdiga blocket. En inkonsekvent blandning kan leda till variationer i materialfördelning, packningsbeteende, dimensioner och produktstyrka.
Vad bör kunderna tänka på?
Debetongblandare för blocktillverkningsmaskin bör väljas enligt den nödvändiga produktionscykeln, satsvolymen, betongsammansättningen och produktsortimentet.
Det är också viktigt att skilja mellan den blandningskapacitet som anges i ett specifikationsblad och den faktiska mängden användbar betong som tillförs blockmaskinen. Blandaren måste förbereda och tömma materialet tillräckligt snabbt för att stödja kontinuerliga formningsoperationer.
1.3 Materialtransport och distributionssystem
Efter blandning ska färsk betong levereras till formningsmaskinen utan onödiga förseningar eller materialavskiljning.
Detta är transport- och distributionssystemets roll.
Beroende på produktionslayouten kan den innehålla:
•Bandtransportörer för ballast och blandad betong.
•Hophissar för vertikal materialöverföring.
•Betongöverföringsbehållare.
•Ansiktsmix och basmix distributionsanordningar.
•Matningsramar och materialfördelningsmekanismer.
För produktion av beläggningsblock i två lager kan basmaterialet och ytmaterialet kräva separata blandnings- och matningsarrangemang.
Ett väldesignat transportsystem håller materialtillförseln synkroniserad med blockmaskinen. Det minskar också onödig manuell hantering och hjälper till att upprätthålla ett mer organiserat produktionsflöde.
Denna del av linjen underskattas ibland under fabriksplaneringen. Ändå kan inte ens en kapabel mixer och formmaskin fungera kontinuerligt om materialöverföring blir en återkommande flaskhals.
Vad bör kunderna tänka på?
När du planerar enhelautomatisk produktionslinje för betongblock, undersök avståndet mellan blandaren och formningsmaskinen, transportörens kapacitet, överföringspunkter och antalet materialströmmar.
Layouten ska minimera onödiga överföringar samtidigt som den tillåter tillräcklig åtkomst för inspektion, rengöring och underhåll.
1.4 Huvudblockformningssystem
Blocktillverkningsmaskinen är den centrala formningsenheten i produktionslinjen. Den omvandlar beredda betongblandningar till produkter med definierade dimensioner, former och ytegenskaper.
De flesta moderna automatiska betongblocksmaskiner använder en kombination av formsystem, vibrationer, hydraultryck och kontrollerad materialmatning för att bilda betongprodukter.
Ett typiskt formningssystem inkluderar:
•Maskinens huvudram.
•Form- och manipuleringshuvudenheter.
•Vibrationssystem.
•Hydrauliskt system.
•Materialmatningssystem.
•Pallmatnings- och positioneringsmekanism.
•El- och automationskontroller.
Under produktionen fördelas den nödvändiga betongblandningen i formhåligheterna. Vibration och pressning komprimera sedan materialet till den specificerade produktformen. De nygjutna produkterna överförs därefter till nästa steg.
Olika formkonfigurationer gör det möjligt för en maskinplattform att tillverka olika produkter, beroende på maskinens driftsområde och kompatibla utrustningsinställning.
Vanliga applikationer inkluderar:
•Ihåliga betongblock.
•Solida betongblock.
•Betongbeläggningsblock.
•Kantstenar och kantstenar.
•Gräsläggare och permeabla stenläggare.
•Sluttskyddsblock.
•Andra prefabricerade betongprodukter.
Maskinens vibrationsteknik, formdesign, matningsarrangemang och driftsparametrar påverkar alla formningsprestanda.
Vad bör kunderna tänka på?
När du väljer enautomatisk maskin för tillverkning av betongblock, fokusera inte enbart på dess annonserade cykeltid.
Kontrollera de faktiska produktdimensionerna, antalet produkter per form, tillgängliga formkonfigurationer, vibrationssystem, maximal produkthöjd och kompatibilitet med din avsedda betongblandning.
En maskin som lämpar sig för vanliga ihåliga block kan kräva olika verktyg eller konfigurationer för att tillverka stora beläggningsprodukter eller specialiserade betongenheter.
1.5 Pallhantering och cirkulationssystem
Produktionspallar spelar en viktig roll vid automatiserad betongblockstillverkning.
De tillhandahåller den stödjande ytan under formningen och bär nyformade produkter genom efterföljande hanterings- och härdningssteg. I många automatiserade produktionslinjer cirkulerar samma pallar tillbaka till formningsmaskinen för återanvändning.
Ett typiskt system för pallhantering kan inkludera:
•Automatiska pallmatare.
•Pallpositioneringsanordningar.
•Våtblockstransportörer.
•Hissar och sänkare.
•Fingerbilar eller transferbilar.
•Tomma pallreturtransportörer.
•Utrustning för palluppsamling och buffring.
Cirkulationsprocessen följer i allmänhet denna sekvens:
①En tom pall levereras och placeras vid blockmaskinen.
②Nygjutna produkter överförs på pallen.
③Pallen och de gröna blocken rör sig mot härdningsområdet.
④Efter härdning separeras de färdiga produkterna från pallen.
⑤Den tomma pallen går tillbaka till formningsmaskinen för ytterligare en produktionscykel.
Detta är en kontinuerlig slinga snarare än en enkelriktad transportprocess.
Pallspecifikationer spelar också roll. Mått, planhet, styvhet, vikt och motstånd mot upprepade vibrationer bör matcha blockmaskinen och hanteringsutrustningen.
Vad bör kunderna tänka på?
När du väljer enbetongblock maskin pallhanteringssystem, utvärdera antalet pallar som krävs för hela cirkulationscykeln, överföringshastighet, pallmaterial och hanteringsmetod.
Otillräckliga pallkvantiteter kan avbryta produktionen även när huvudmaskinen och härdningsutrustningen har tillräcklig kapacitet.
1.6 Härdning och Green-Block-hanteringssystem
Nygjutna betongblock är inte omedelbart redo för hantering, stapling eller leverans. De behöver lämpliga härdningsförhållanden för att utveckla den nödvändiga styrkan och hållbarheten.
Härdningssystemet hanterar förflyttning, lagring och härdning av nyformade produkter.
Beroende på anläggningens produktionsskala och layout inkluderar vanliga konfigurationer:
Härdställ
Färska produkter på pallar överförs till avsedda ställplatser. Detta arrangemang organiserar härdningsutrymmet och stödjer systematisk pallcirkulation.
Finger-car härdningssystem
En fingerbil förflyttar pallar mellan produktionsområdet och härdningsplatserna. Det används vanligtvis i automatiserade produktionslinjer med organiserade härdningsställ eller -kammare.
Härdningssystem på hög nivå
Hissar, fingervagnar och automatiserade lagringsarrangemang flyttar pallar genom härdningsområden i flera nivåer. Dessa system kan hjälpa till att utnyttja tillgängligt fabriksutrymme.
Golv- eller gårdshärdning
Vissa produktionsanläggningar använder avsedda golvytor för härdning och tillfällig produktlagring. Detta tillvägagångssätt kan innebära mer manuell hantering, beroende på graden av automatisering.
Lämplig härdningsmetod beror på produkttyp, produktionsvolym, tillgängligt utrymme, lokalt klimat och nödvändig hanteringseffektivitet.
Det är värt att komma ihåg att härdning inte bara är en lagringsoperation. Temperatur, fuktighet, härdningstid och produkthanteringsförhållanden påverkar alla utvecklingen av betongens hållfasthet.
Vad bör kunderna tänka på?
När man utvärderar enhärdningssystem för betongblock, se bortom antalet tillgängliga lagringsplatser.
Tänk på hela pallcirkulationscykeln, härdningskapacitet, miljöförhållanden, produkthanteringskrav och hur härdade pallar återgår till lossnings- och kubningsstadiet.
Härdningssystemet måste kunna ta emot produktionen från formningsmaskinen utan att skapa en eftersläpning av färska produkter.
1.7 Färdig produkt kubning och förpackningssystem
Efter härdning överförs betongprodukter till sektionen för hantering av färdiga produkter.
Huvudsyftet med detta system är att separera produkterna från deras pallar, ordna dem i stabila staplar och förbereda dem för lagring eller transport.
Typisk utrustning inkluderar:
•Automatiska kuber.
•Blockavskiljare.
•Produkttransportörer.
•Pallretursystem.
•Bandnings- eller omslagsmaskiner.
•Överföringsutrustning för färdiga produkter.
Ett automatiskt kubsystem arrangerar härdade block i avsedda stapelkonfigurationer. Beroende på utrustningens design kan den också separera produkter från sina produktionspallar och returnera tomma pallar till cirkulationssystemet.
Förpackningsutrustning säkrar sedan de färdiga staplarna för lagring, hantering eller leverans.
För tillverkare som levererar till distributörer, byggentreprenörer och infrastrukturprojekt är avsnittet med färdiga produkter särskilt viktigt. Dåligt organiserad stapling eller hantering kan skada produkter efter att de har slutfört formnings- och härdningsprocesserna.
Vad bör kunderna tänka på?
När du väljer enautomatiskt kub- och förpackningssystem för betongblock, bekräfta dess kompatibilitet med produktdimensioner, stackkonfigurationer, hanteringskrav och utdata från huvudmaskinen.
Det finns lite värde i att öka formningskapaciteten om kubnings- och förpackningsutrustningen inte kan bearbeta de färdiga produkterna i jämförbar takt.
1.8 Centraliserat elstyrnings- och automationssystem
Det slutliga systemet kopplar samman de olika produktionsstegen och samordnar deras drift.
Moderna automatiska produktionslinjer använder vanligtvis PLC-baserade styrsystem, industriella pekpaneler, sensorer och kommunikationsnätverk för att hantera utrustningens rörelser och produktionssekvenser.
Beroende på konfigurationen kan styrsystemet koordinera:
•Aggregatdosering och materialdosering.
•Mixerdrift och materialutsläpp.
•Materialmatning och distribution.
•Blockera maskinrörelser och formningscykler.
•Pallöverföring och härdning.
•Hantering av färdiga produkter.
•Utrustningsstatusövervakning och insamling av produktionsdata.
Ett centraliserat kontrollarrangemang hjälper operatörer att övervaka produktionsprocessen från ett koordinerat gränssnitt snarare än att hantera varje maskin självständigt.
Digital övervakning kan också stödja underhållsplanering genom att ge tillgång till utrustningens driftinformation och identifiera förhållanden som kräver uppmärksamhet.
Vad bör kunderna tänka på?
När man utvärderar enPLC-styrsystem för en automatisk blockproduktionslinje, kontrollera kontrollplattformen, utrustningens kommunikationskrav, tillgängliga driftsdata, larmfunktioner och omfattningen av fjärrövervakning.
Styrsystemet bör också ge lämplig åtkomst för felsökning, parameterjustering och rutinunderhåll.
Att förstå varje system individuellt är användbart. Men för en fabriksinvesterare är den viktigare frågan hur utrustningen fungerar som en produktionsprocess.
Ett typiskt automatiskt arbetsflöde för tillverkning av betongblock kan sammanfattas enligt följande:Råvaruförvaring→ Batchning→ Blandning→ Materialtransport→ Blockformning→ Pallöverföring→ Härdning→ Kubning→ Förpackning→ Lagring av färdig produkt
De tomma pallarna går sedan tillbaka till formningsmaskinen och fullbordar cirkulationscykeln. Varje steg beror på prestandan i föregående och följande steg.
Om till exempel doserings- och blandningssystemen inte kan leverera tillräckligt med betong kan blockmaskinen behöva vänta på material. Om pallöverföringen går för långsamt kan nygjutna produkter samlas runt maskinen. Om härdningssystemet saknar tillräcklig kapacitet kan hela produktionsflödet begränsas.
Det är därför den övergripande prestandan för enkomplett produktionslinje för betongblock bör utvärderas som ett koordinerat system snarare än genom att jämföra individuella maskinspecifikationer.
Vilket system har störst inflytande på produktionskapaciteten?
Det finns inget entydigt svar för varje fabrik.
Huvudblockmaskinen etablerar formningsförmågan, men den faktiska produktionen beror på kapaciteten och driftsrytmen för hela linjen.
Flera faktorer förtjänar särskild uppmärksamhet:
•Dosering och blandning: Kan systemet ge tillräckligt med betong med de intervall som krävs?
•Blockbildning: Kan maskinen uppnå önskad cykeltid och produktkvantitet per form?
•Pallcirkulation: Finns det tillräckligt med pallar för att upprätthålla kontinuerlig produktion?
•Härdning: Kan systemet ta emot den erforderliga mängden gröna produkter?
•Kubning och förpackning: Kan färdiga produkter bearbetas utan att skapa en eftersläpning i efterföljande led?
Ett användbart sätt att närma sig utrustningsval är att identifiera den potentiella flaskhalsen i varje steg innan produktionslinjekonfigurationen slutförs.
Alla tillverkare behöver inte en helautomatisk fabrik med hög kapacitet. Rätt produktionslinje är den som matchar verksamhetens faktiska produktionsbehov och kan stödja dess framtida utveckling utan onödiga investeringar.
Innan de begär offerter bör kunderna klargöra flera nyckelfaktorer.
3.1 Definiera dina målprodukter
Börja med de produkter du tänker tillverka. Tillverkar du främst ihåliga block och massiva block för byggnadskonstruktion? Planerar du att tillverka gatstenar, kantstenar, gräsbeläggare eller dekorativa betongprodukter?
Olika produkter kan kräva olika formar, materialformuleringar, matningsarrangemang och formningsparametrar.
En produktionslinje designad kring en tydligt definierad produktportfölj är lättare att konfigurera och utvärdera.
3.2 Beräkna realistiska produktionskrav
Välj inte en maskin enbart för att dess annonserade kapacitet verkar attraktiv. Beräkna istället den nödvändiga dagliga eller skiftproduktionen baserat på förväntade beställningar, drifttimmar, produktdimensioner och formkonfigurationer.
Be leverantörer att förtydliga:
•Produktdimensioner som används för kapacitetsberäkningen.
•Antal produkter per form.
•Maskinens cykeltid.
•Förväntade drifttider.
•Produktionsantaganden och driftsförhållanden.
•Oavsett om den angivna produktionen avser huvudmaskinen eller hela produktionslinjen.
Dessa detaljer gör leverantörsjämförelser mer meningsfulla.
3.3 Utvärdera råvaror och lokala förhållanden
Tillgången på råvaror varierar kraftigt mellan regionerna.
Vissa tillverkare förlitar sig huvudsakligen på naturlig sand och ballast, medan andra använder lämpliga industriella biprodukter eller återvunnet material som en del av sina betongformuleringar.
Klimatförhållandena har också betydelse. Höga temperaturer, luftfuktighet, nederbörd och säsongsmässiga förändringar kan påverka materiallagring, fuktkontroll, härdningsarrangemang och fabriksdrift.
En lämpligkonfiguration för tillverkning av betongblock bör därför baseras på faktiska lokala produktionsförhållanden snarare än enbart ett standardutrustningspaket.
3.4 Välj en lämplig automationsnivå
Automatisering ska lösa ett verkligt driftkrav.
En halvautomatisk linje kan vara lämplig för tillverkare med lägre produktionsmål, tillgänglig arbetskraft eller en begränsad initial investeringsbudget.
En helautomatisk produktionslinje kan vara mer lämplig när produktionsvolym, produktutbud, pallcirkulation och arbetsledning motiverar en högre integrationsnivå.
När du jämför konfigurationer, överväg hela investeringsomfattningen, inklusive materialhantering, pallcirkulation, härdning, kubering, förpackning och kontrollsystem.
3.5 Planera fabrikslayouten innan du beställer utrustning
Fabriksutrymme och utrustningsarrangemang påverkar materialflöde, produkthantering och framtida expansion.
Innan du bekräftar en produktionslinje, granska:
•Tillgänglig fabriksyta och byggnadshöjd.
•Råvarulagring och leveranstillgång.
•Utrustningsfundament och installationskrav.
•Transportvägar och överföringspunkter.
•Härdning och lagringskapacitet för färdiga produkter.
•Krav på elförsörjning, vatten och tryckluft.
•Tillgång till underhåll och potentiellt expansionsutrymme.
En välplanerad layout minskar onödiga materialrörelser och gör den dagliga driften mer hanterbar.
Det är frestande att fokusera större delen av investeringsbudgeten på den huvudsakliga blocktillverkningsmaskinen. Det är trots allt den mest synliga utrustningen och centrum i formningsprocessen.
Men en produktionslinje är bara lika effektiv som dess svagaste operativa länk.
Överväg en fabrik med en höghastighetsgjutmaskin men en underdimensionerad mixer. Maskinen kan behöva vänta på betong. En annan fabrik kan ha tillräcklig blandnings- och formningskapacitet men för få produktionspallar, vilket begränsar antalet produkter som kan röra sig genom härdning.
Dessa är inte isolerade utrustningsproblem. De är konfigurationsproblem på systemnivå.
En balanserad produktionslinje bör uppnå tre saker:
Konsekvent materialförsörjning: Dosering, blandning och transport måste stödja formningsmaskinens produktionsrytm.
Kontinuerlig produktcirkulation: Pallmatning, våtblockshantering, härdning och pallretur måste fungera som en koordinerad slinga.
Matchad nedströmskapacitet: Kubning, förpackning och hantering av färdiga produkter måste hålla jämna steg med volymen av härdade produkter.
För kunderna innebär detta att jämföra kompletta produktionskonfigurationer snarare än att titta på priset eller nominell kapacitet för en maskin isolerat.
När de grundläggande systemen och deras relationer är tydliga är nästa steg att identifiera en utrustningstillverkare som kan matcha produktionslinjen till fabrikens faktiska krav.
Med mer än 40 års erfarenhet inom industrin för betongprodukter,QGM (Quangong Machinery Co., Ltd.)tillhandahåller utrustning för tillverkning av betongblock och produktionslinjelösningar för tillverkare som betjänar olika marknader och produktapplikationer.
Under 2014 förvärvade QGM helt tyska Zenith Maschinenfabrik GmbH, ett företag med mer än 60 års ingenjörshistoria vid den tiden, och etablerade ett tekniskt forsknings- och utvecklingscenter i Tyskland. Detta förde in tysk ingenjörsexpertis i QGM:s bredare utrustningsutveckling och tillverkningskapacitet.
Istället för att behandla varje projekt som ett identiskt utrustningspaket bör produktionslinjeplaneringen ta hänsyn till de avsedda produkterna, råvarorna, produktionsmålen, fabrikslayouten och nödvändig automationsnivå.
5.1 Utrustningsalternativ för olika produktionskrav
QGM:s utrustningsportfölj omfattar flera maskinserier designade för olika betongprodukttillverkningsapplikationer.
•ZN-serien: Helautomatiska blocktillverkningsmaskiner med servodriven vibrationsteknik och flexibla produktionskonfigurationer.
•T-serien: Designad för gjutningsapplikationer med flera produkter, med justerbara produktionsparametrar och konfigurationer för olika betongprodukter.
•ZENITH-serien: Tyskkonstruerade utrustningslösningar, inklusive etablerad flerskiktsproduktionsteknik som ZENITH 940.
Lämplig maskin beror på målprodukterna, önskad produktion, formkonfiguration och produktionsprocessen.
Till exempel kan en tillverkare som fokuserar på flera block- och beläggningsproduktkategorier prioritera flexibla formkonfigurationer och justerbara vibrationsparametrar. Ett projekt som kräver flerskiktsproduktion kan utvärdera ett annat maskinkoncept och materialhanteringsarrangemang.
5.2 Integrering av formningsteknik med produktionslinjeautomation
Huvudmaskinen är bara en del av den kompletta tillverkningslösningen.
Beroende på projektkonfigurationen kan produktionslinjeplanering också involvera batch- och blandningsutrustning, materialöverföring, pallhantering, härdningsarrangemang, kubering och relaterade automationssystem.
QGM:s Intelligent Equipment Cloud Service Platform tillhandahåller funktioner för digital utrustningshantering, inklusive onlineutrustningsövervakning, fjärruppgraderingar, felförutsägelse och diagnostik, hälsobedömningar av utrustning och driftsstatusrapporter.
Dessa funktioner hjälper tillverkare att få tillgång till utrustningens driftsinformation och stödjer mer systematisk underhållshantering.
För anläggningar som vill förbättra produktionssynlighet kan digital övervakning komplettera den mekaniska och elektriska automatisering som redan är integrerad i produktionsprocessen.
5.3 Konfiguration bör börja med kundens produktionskrav
En lämplig produktionslinje är inte nödvändigtvis den största eller mest automatiserade.
För en ny fabrik kan prioritet vara att etablera en praktisk produktionsprocess med utrymme för framtida expansion. För en befintlig tillverkare kan fokus vara att förbättra materialhanteringen, introducera ytterligare produkttyper eller uppgradera utvalda produktionssteg.
När man diskuterar ett projekt med QGM bör tillverkare förbereda information om:
•Rikta in betongprodukter och deras dimensioner.
•Erforderlig produktion per skift eller dag.
•Tillgängliga råvaror och mixegenskaper.
•Fabriksmått och platsförhållanden.
•Önskad automationsnivå.
•Befintlig utrustning, om projektet innebär en uppgradering.
Denna information ger en mer användbar utgångspunkt för att utvärdera det lämpligaautomatisk produktionslinje för betongblock konfiguration.
6. Sista tankar: Bygg produktionssystemet runt ditt företag
En modern produktionslinje för betongblock är ett integrerat tillverkningssystem. Råvaruhantering, batchning, blandning, formning, pallcirkulation, härdning, kubering, förpackning och automatisering bidrar alla till det slutliga produktionsresultatet.
För kunder är det viktigaste beslutet inte bara vilken blocktillverkningsmaskin som ska köpas. Det är hur man konfigurerar hela produktionsprocessen kring de produkter de tänker tillverka, de material som är tillgängliga för dem och den produktion som deras marknad kräver.
QGM kombinerar erfarenhet av betongblockstillverkning med sina ZN-, T- och ZENITH-utrustningsserier för att tjäna olika produktionsapplikationer.
Planerar du en ny betongblocksfabrik eller uppgraderar en befintlig produktionslinje? Kontakta QGM för att diskutera dina målprodukter, produktionskrav och utrustningskonfiguration. Ett väl anpassat produktionssystem börjar med att förstå din fabriks behov.
1. Vilken utrustning behövs för en komplett produktionslinje för betongblock?
En komplett produktionslinje för betongblock inkluderar vanligtvis ett råmateriallagrings- och batchsystem, betongblandare, materialtransportutrustning, blocktillverkningsmaskin, pallhanteringssystem, härdningssystem, automatisk kuber, förpackningsutrustning och centraliserat kontrollsystem. Den exakta konfigurationen beror på produktionskapacitet, produktutbud och automationskrav.
2. Vilken roll har blocktillverkningsmaskinen i en produktionslinje?
Blocktillverkningsmaskinen är den centrala formningsenheten. Den använder formar, vibrationer, pressning och kontrollerad materialmatning för att forma betongblandningar till produkter som ihåliga block, massiva block, gatstenar och kantstenar.
3. Varför är ett härdningssystem viktigt vid tillverkning av betongblock?
Härdning tillåter nygjutna betongprodukter att utveckla den erforderliga styrkan och hållbarheten under lämpliga förhållanden. Ett korrekt konfigurerat härdningssystem hanterar också produktlagring, pallcirkulation och förflyttning av gröna och härdade block genom produktionslinjen.
4. Behöver varje produktionslinje för betongblock automatiska pallhanterings- och kubsystem?
Inte nödvändigtvis. Mindre eller halvautomatiska anläggningar kan använda manuell eller gaffeltruckbaserad hantering. Större automatiserade anläggningar innehåller ofta automatiska pallmatare, transportörer, härdningsöverföringssystem, kuber och förpackningsutrustning för att minska manuell hantering och koordinera produktrörelser.
5. Hur väljer jag rätt automatisk produktionslinje för betongblock?
Börja med att definiera dina målprodukter, nödvändig produktion, tillgängliga råmaterial, fabrikslayout och automationskrav. Utvärdera sedan kapaciteten för varje produktionssteg, inklusive satsning, blandning, formning, pallcirkulation, härdning och kubning. Den fullständiga konfigurationen bör matcha dina driftskrav snarare än att förlita sig på den nominella kapaciteten för huvudmaskinen enbart.
-